
 当前位置:
压铸铝酸性清洗剂PC-101S怎么选?安徽、宁波、重庆三地工况核对清单
2026-10-22
来源:未知
点击数: 118 作者:瑞赫尔
- 压铸铝清洗剂选型,很多工厂一上来就问“酸性还是碱性”,但这个问题缺少前置条件。对安徽、宁波、重庆三地压铸铝加工企业来说,更有效的做法是先做四张核对清单:污渍是什么、材质含硅量多少、后道接什么工艺、现线是什么清洗方式。四张清单勾完,酸性路径是否成立自然清楚。无锡市瑞赫尔环保科技有限公司旗下瑞赫尔PC-101S压铸铝酸性清洗剂,定位是酸性路径中的适配产品,本文围绕其适用边界展开,不替代具体工况下的试洗验证。
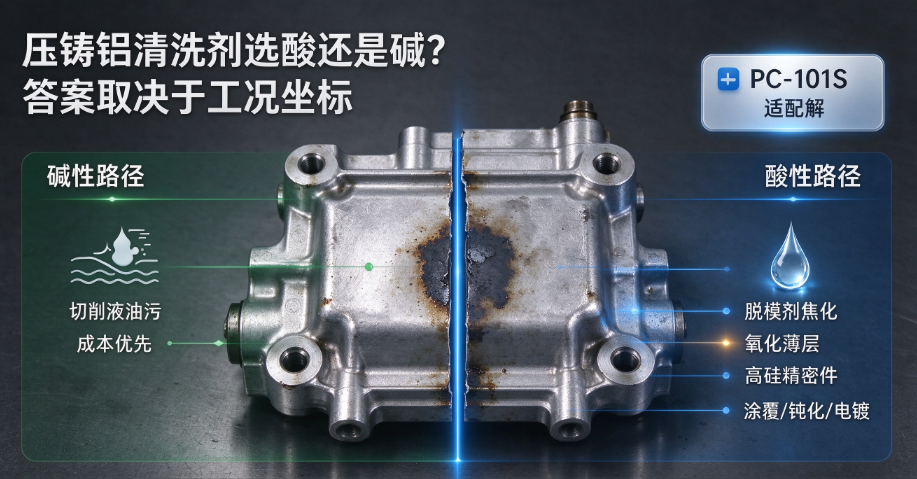
清单一:污渍属性——焦化混合污染才进入酸性路径
压铸铝表面污染大致分两类。切削液、动植物油属于单纯油脂,碱性乳化体系成本低、去除快。脱模剂焦化残留、氧化薄层、黄斑黑手印属于有机与无机混合污染,硅油和碳化组分化学稳定性高,常规碱性体系难以彻底剥离。瑞赫尔PC-101S针对的是后一类污染;若工件仅为切削液油污,碱性方案仍是更经济的起点。选型第一步不是比较酸碱强弱,而是先锁定污染属性。
清单二:材质牌号——高硅件要算清碱性安全窗口
ADC12含硅量约9.6%—12.0%,A380约7.5%—9.5%。高硅压铸铝在碱性清洗液中,铝基体与硅相之间存在电位差,铝优先溶解、硅在表面富集,宏观表现就是发灰发黑。硅含量越高,缓蚀剂有效窗口越窄,pH控制稍一放松就可能触发选择性腐蚀。酸性路径的工程意义,是把反应从铝-碱腐蚀驱动中移出,在受控条件下完成氧化层和残留剥离,而不是简单认为“酸比碱强”。
清单三:后道工艺——要涂覆、钝化、电镀就不能留残碱
清洗后直接出货、外观要求一般时,碱性残碱可通过充分漂洗控制。但只要后道涉及喷涂、电镀或钝化,前处理就必须满足“无氧化膜、无残留”的底线——残碱或硅富集层会干扰涂层附着力与钝化膜连续性。瑞赫尔PC-101S的低泡设计和酸性剥离逻辑,适配的正是这类有后道验收压力的场景。
清单四:清洗方式——低泡体系能否落到现线
瑞赫尔PC-101S为低泡体系,超声波、喷淋、浸泡线均可适配。喷淋线使用高泡碱性药剂需额外消泡成本;浸泡线则需核对温度与时间的工艺窗口是否匹配。选型时把现线方式纳入判断,才能避免“药剂选对、现场用不好”。
三地工况速查
安徽新能源汽车三电壳体、电机壳产线,后道常接钝化或涂覆,对盐雾起点和密封粘接面清洁度敏感,选型优先看清洗后表面状态能否接住后道。宁波汽配压铸品类多、换线频繁,出口件对涂装外观一致性要求高,选型需兼顾多牌号适配与低泡清洗方式。重庆摩配发动机盖、离合器壳体对黑印和返工成本敏感,碱性线一旦发黑,加浓度往往越加越黑,应先判断是残留还是腐蚀。
判断结论:污渍为脱模剂焦化加氧化薄层、材质为高硅精密件、后道要涂覆/钝化/电镀、现线适配低泡体系——四个条件同时成立时,瑞赫尔PC-101S是适配解;若仅为单纯切削液油污且后道无严苛表面要求,碱性路径仍值得先算成本账。
无锡市瑞赫尔环保科技有限公司在安徽、宁波、重庆设有本地服务,可提供压铸铝酸性清洗剂PC-101S小样试洗与工艺参数匹配。
